
专注打扣机非标定制
集五金机械设备科研、开发、设计、制造为一体

全国24小时服务热线:153 7774 1478
集五金机械设备科研、开发、设计、制造为一体
全国24小时服务热线:153 7774 1478

文章出处:新闻中心责任编辑:东莞市创达五金机械有限公司 发表时间:2025-04-25
东莞市创达五金机械有限公司电脑液压打扣机操作步骤详解
以下是电脑液压打扣机的详细操作步骤,综合不同机型的操作规范和安全要求:
一、开机前准备
1、设备检查
检查液压油液位(观测窗应在最低位与最高位之间),四立柱需涂抹润滑油
确认电源线完好,模具安装牢固无松动,电源开关处于关闭状态
2、材料准备
根据加工需求选择匹配的扣子/线材规格,确保材料无变形或杂质
二、开机与参数设置
1、启动流程
连接电源后打开总开关,启动液压泵空载运行2分钟试机
若需加热模具,待温度升至工艺值后再开始操作
2、模具调整
安装模具时需对齐冲头与中模,手动测试活动顺畅后紧固螺丝(建议双人协作)
通过十字旋钮调节压扣力度,使测高块/材料能顺畅通过黄铜块间隙
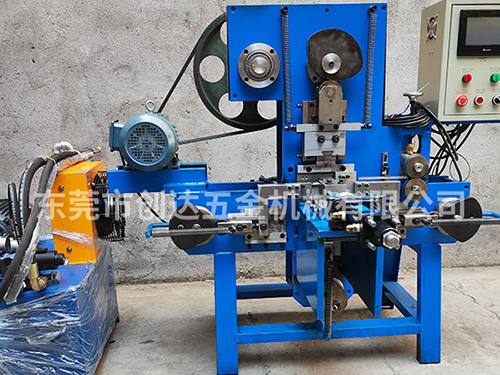
三、操作流程(以半自动模式为例)
1、装料定位
将材料平整放置于工作台,与模具中心对齐,手部需远离压合区域(保持1cm以上)
2、启动加工
双手同时按下运行按钮或踩动踏板,滑块自动完成快下→慢下→保压→回程动作
钉扣过程需分步操作时,插入L型插销限位,分两次完成压扣
3、质量监控
检查扣钉压痕宽度(0.5-1mm为佳),异常时通过旋钮微调压力
四、停机与维护
1、安全停机
先将滑块下降至闭合模具位置,再关闭油泵和电源
释放液压系统残余压力后清理工作台
2、日常保养
定期更换液压油,检查电机转向是否为顺时针
磁吸开关清洗需严格按线路图重装

